OVERVIEW
项目概况
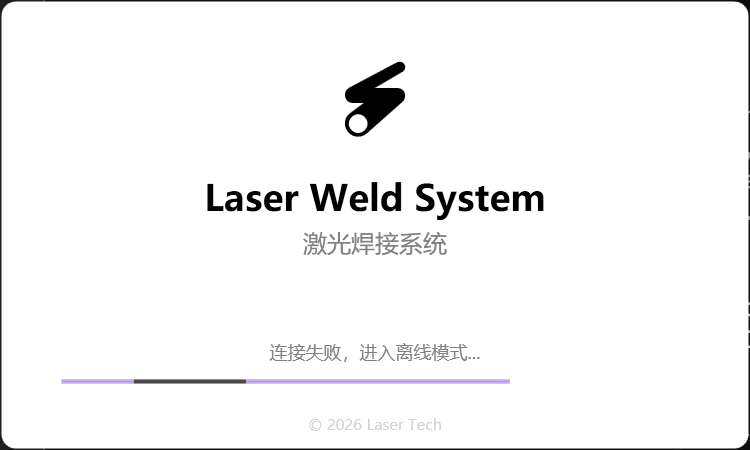
本软件为某汽车零部件企业多工位激光焊接产线定制的上位机,运行于产线工控机, 向下对接激光控制卡、PLC 与视觉系统,向上为操作工提供生产监控界面、为工艺工程师提供完整的参数配置能力。 设备侧未连接时自动降级为离线模式,界面与配置功能不受影响,便于产线调试与培训。
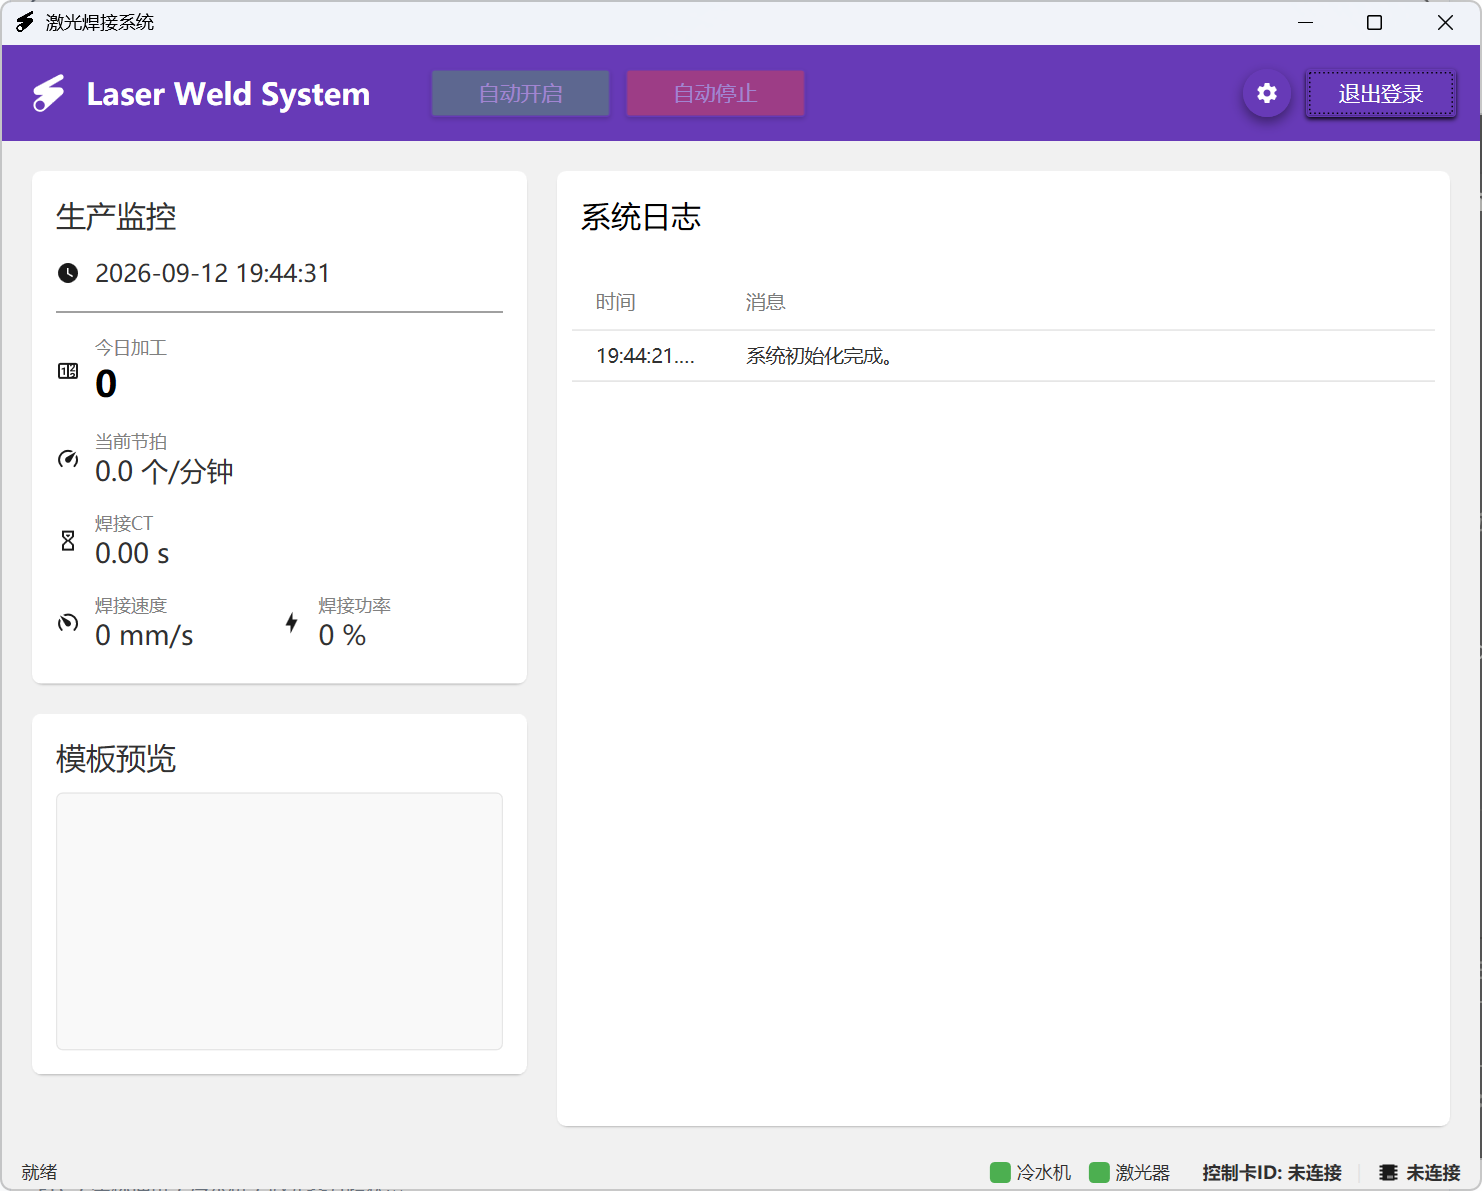
PROJECT SHOWCASE · 历史项目成果
面向多工位激光焊接产线的 Windows 控制端:多模板顺序加工、IO / Socket / PLC 三种触发方式、 视觉 XYU 坐标补偿、物料与报警监测、生产节拍统计一体化,按车间 7×24 连续运行设计。
OVERVIEW
本软件为某汽车零部件企业多工位激光焊接产线定制的上位机,运行于产线工控机, 向下对接激光控制卡、PLC 与视觉系统,向上为操作工提供生产监控界面、为工艺工程师提供完整的参数配置能力。 设备侧未连接时自动降级为离线模式,界面与配置功能不受影响,便于产线调试与培训。
FEATURES
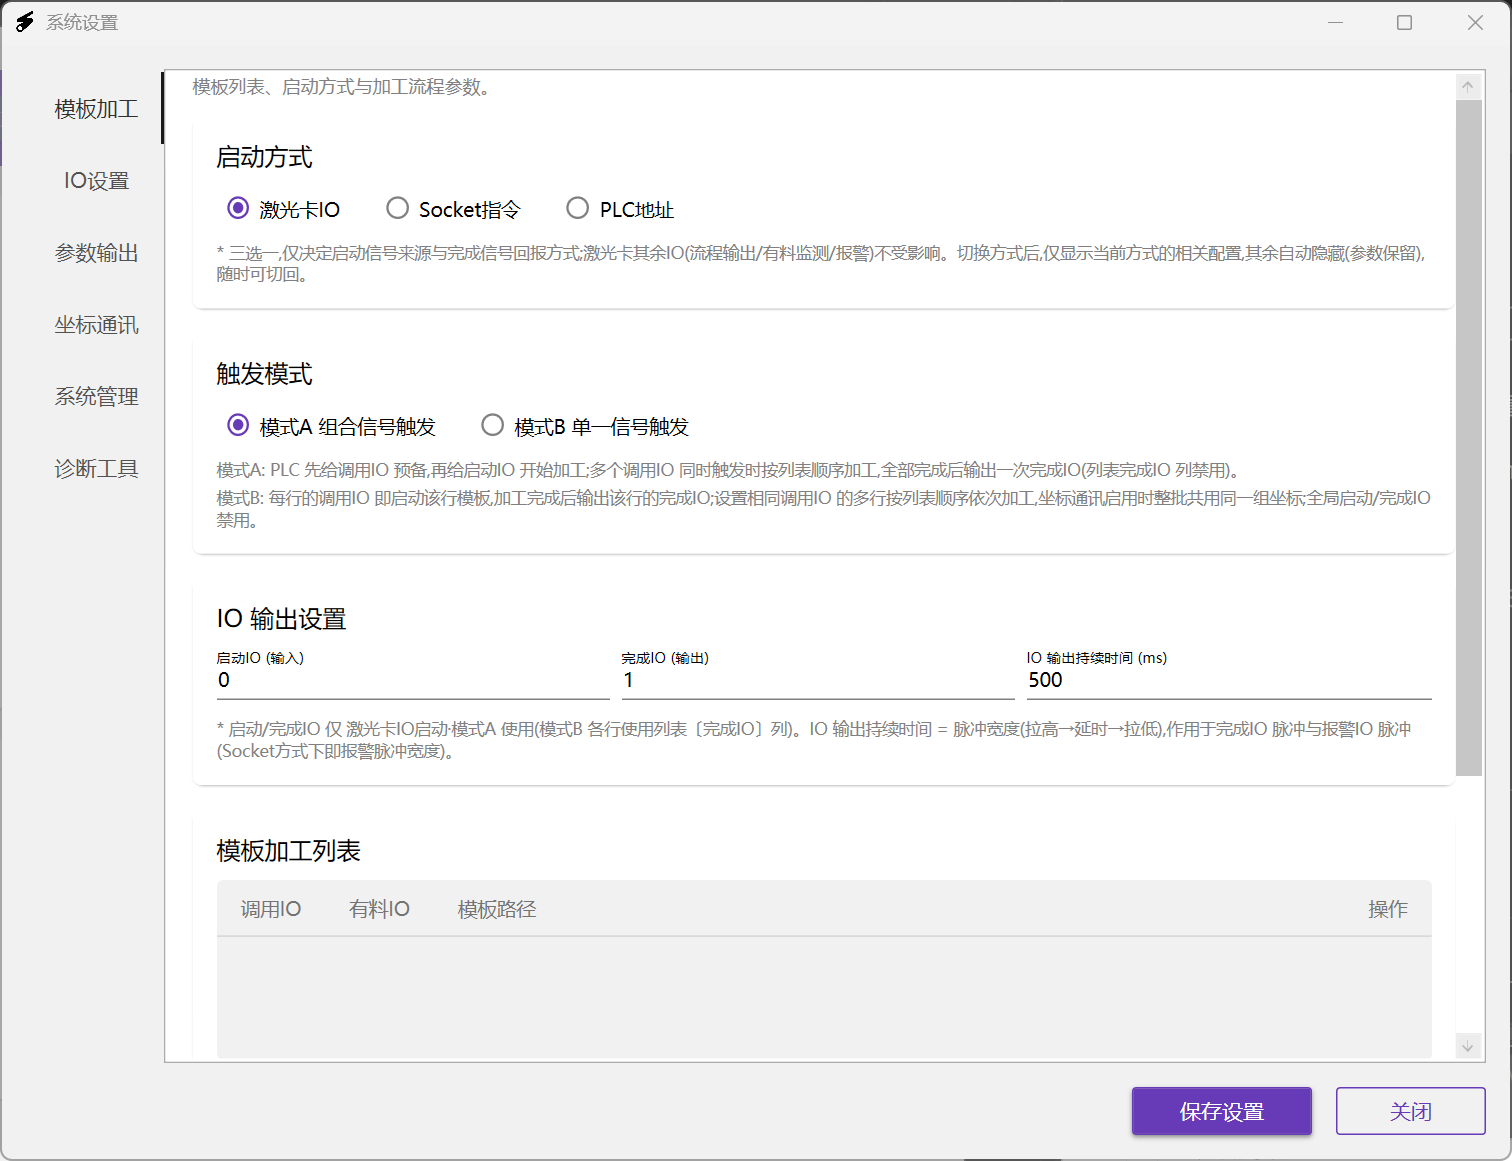
模板列表管理各工位焊接模板,多个工位同时触发时按列表顺序依次加工,逐工位回报完成信号,支持单次焊接超时保护。
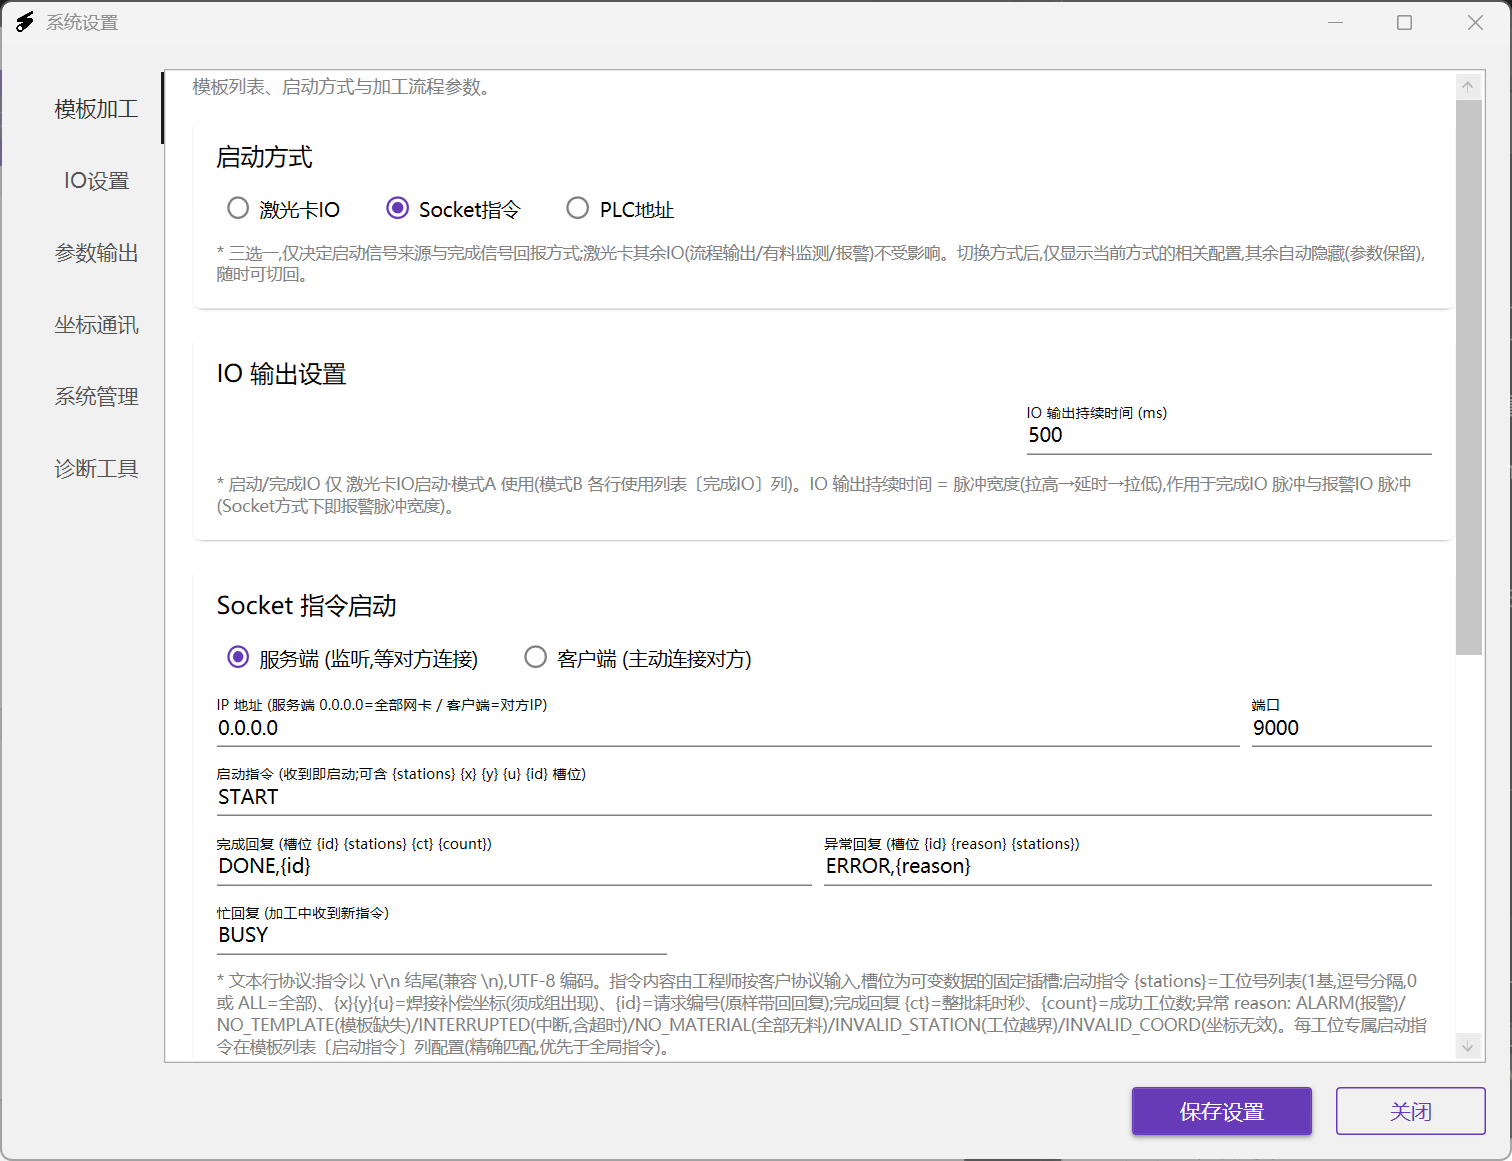
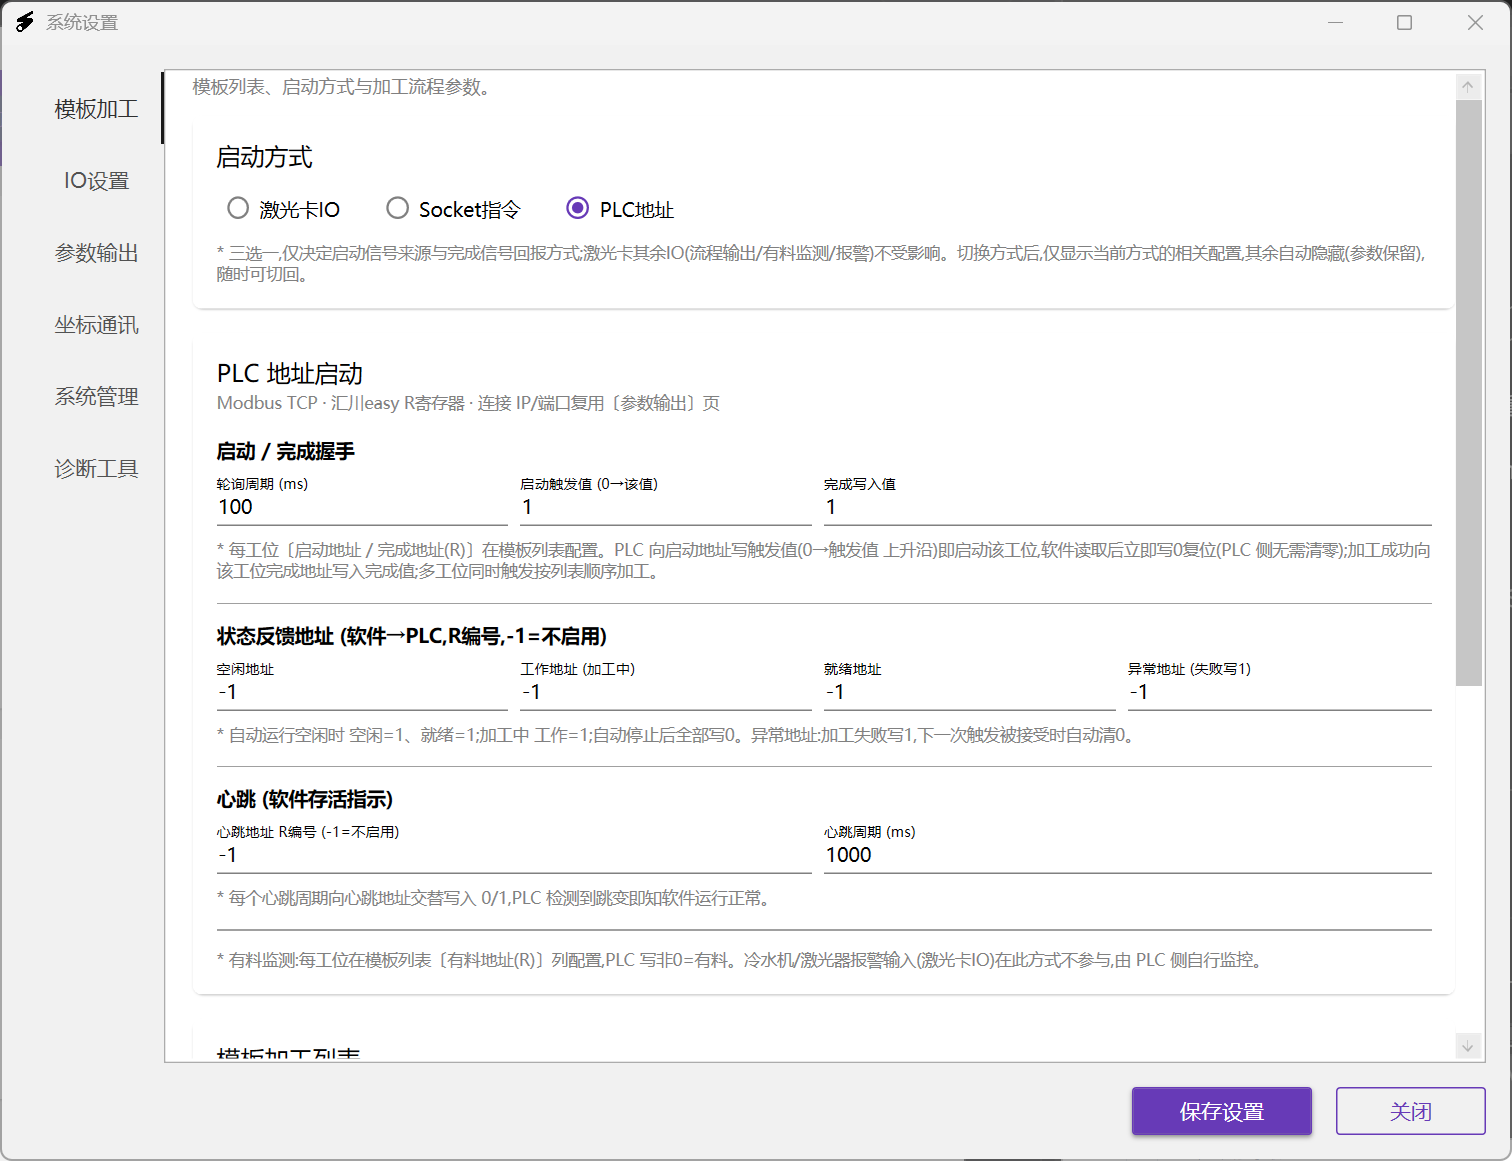
激光卡 IO(组合信号 / 单一信号两种模式)、Socket 文本指令协议、PLC 寄存器握手(Modbus TCP,含心跳与状态反馈地址),按产线集成方式任选其一。
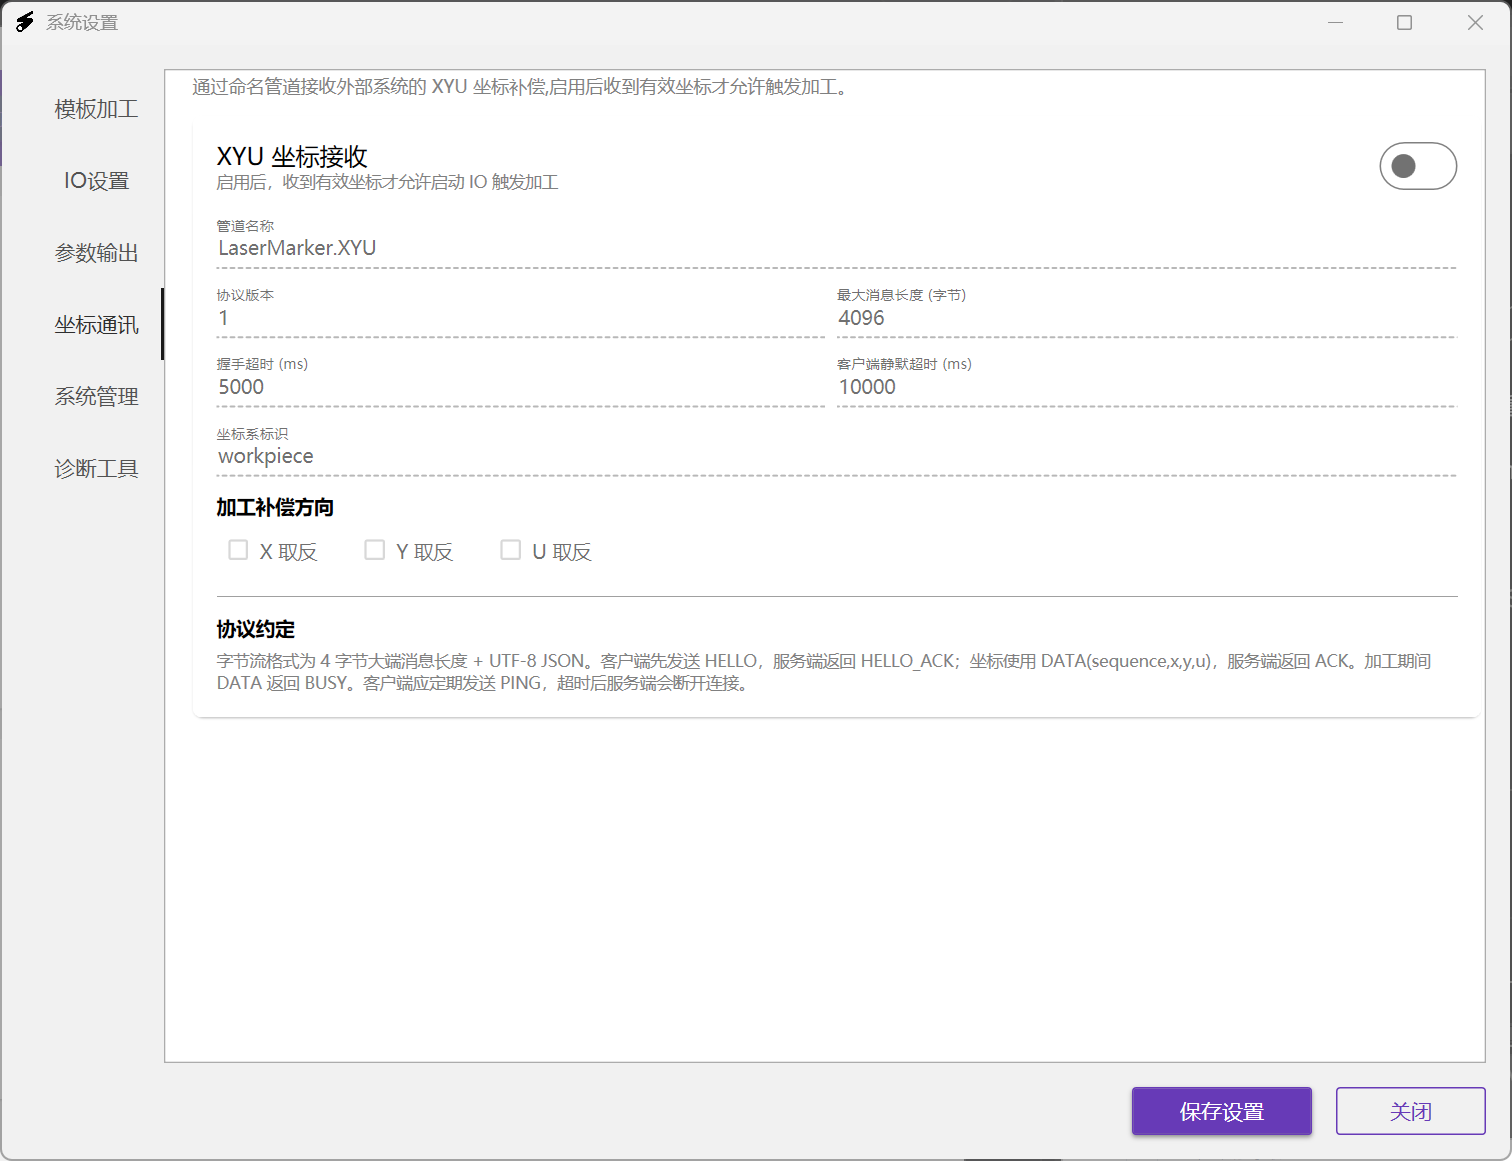
通过命名管道接收视觉系统传来的 XYU 坐标,加工前自动补偿偏移;启用后未收到有效坐标不触发加工,保证焊接位置精度。
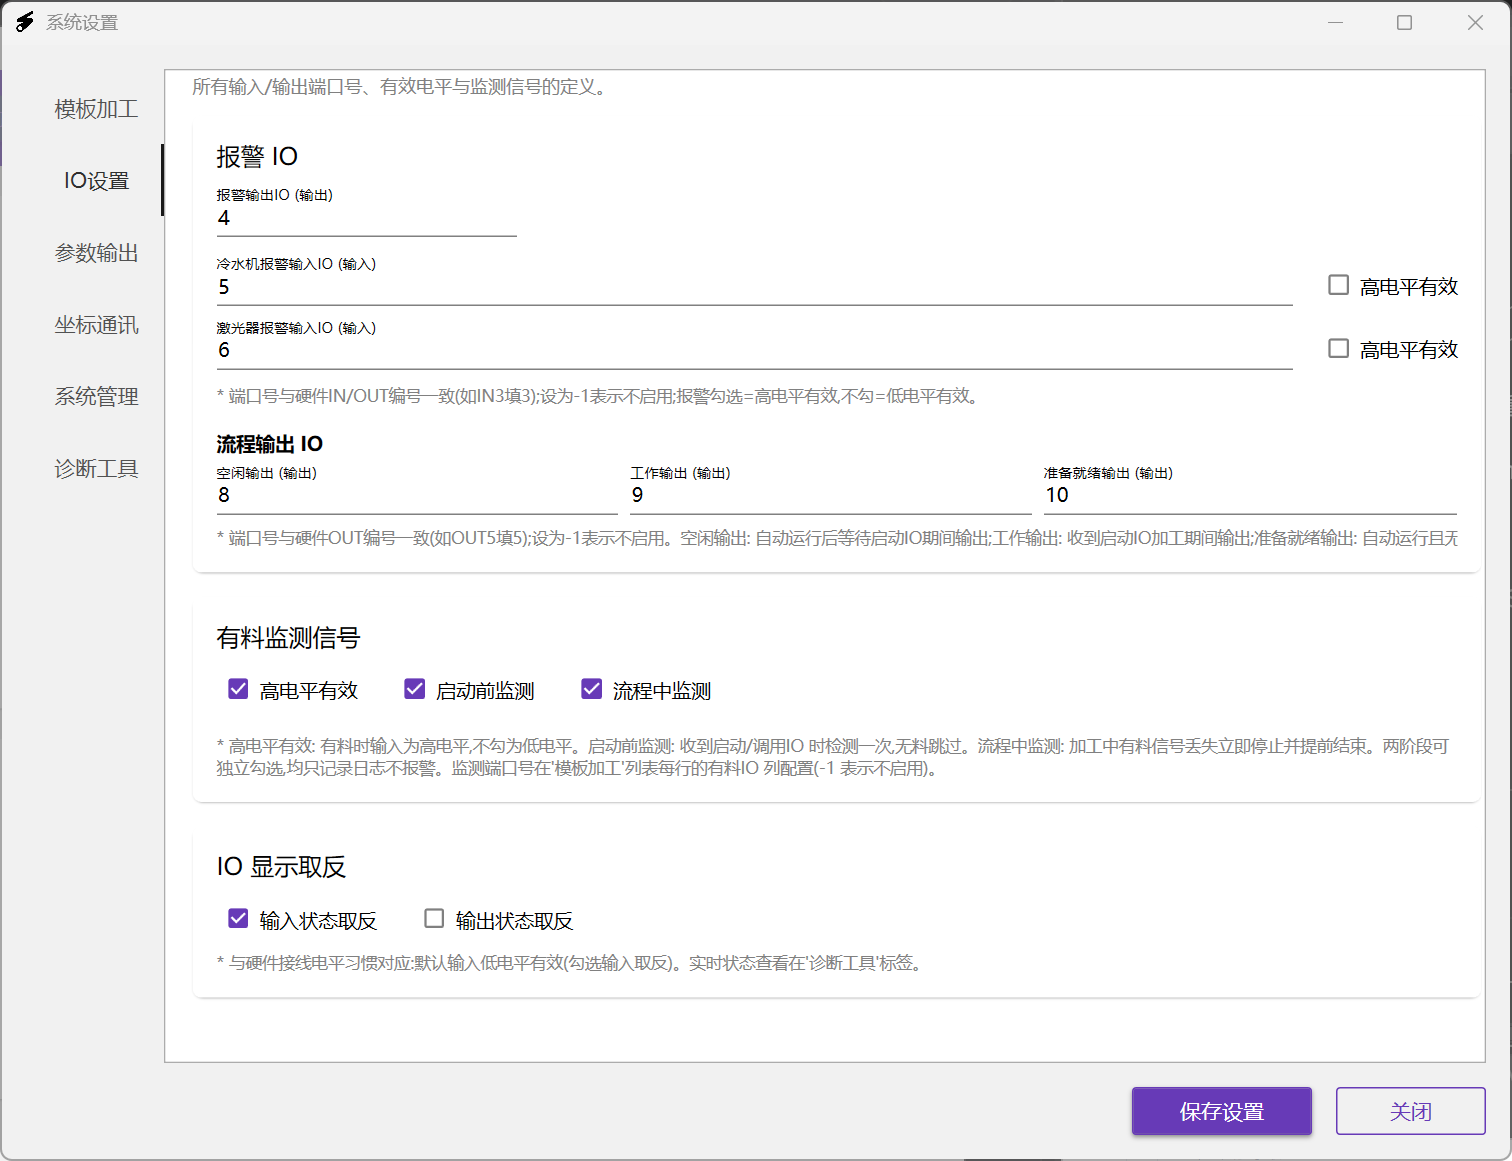
启动前检测与流程中监测两阶段独立开关:无料时跳过该工位并记日志,加工中物料信号丢失立即停止焊接,防止空焊。
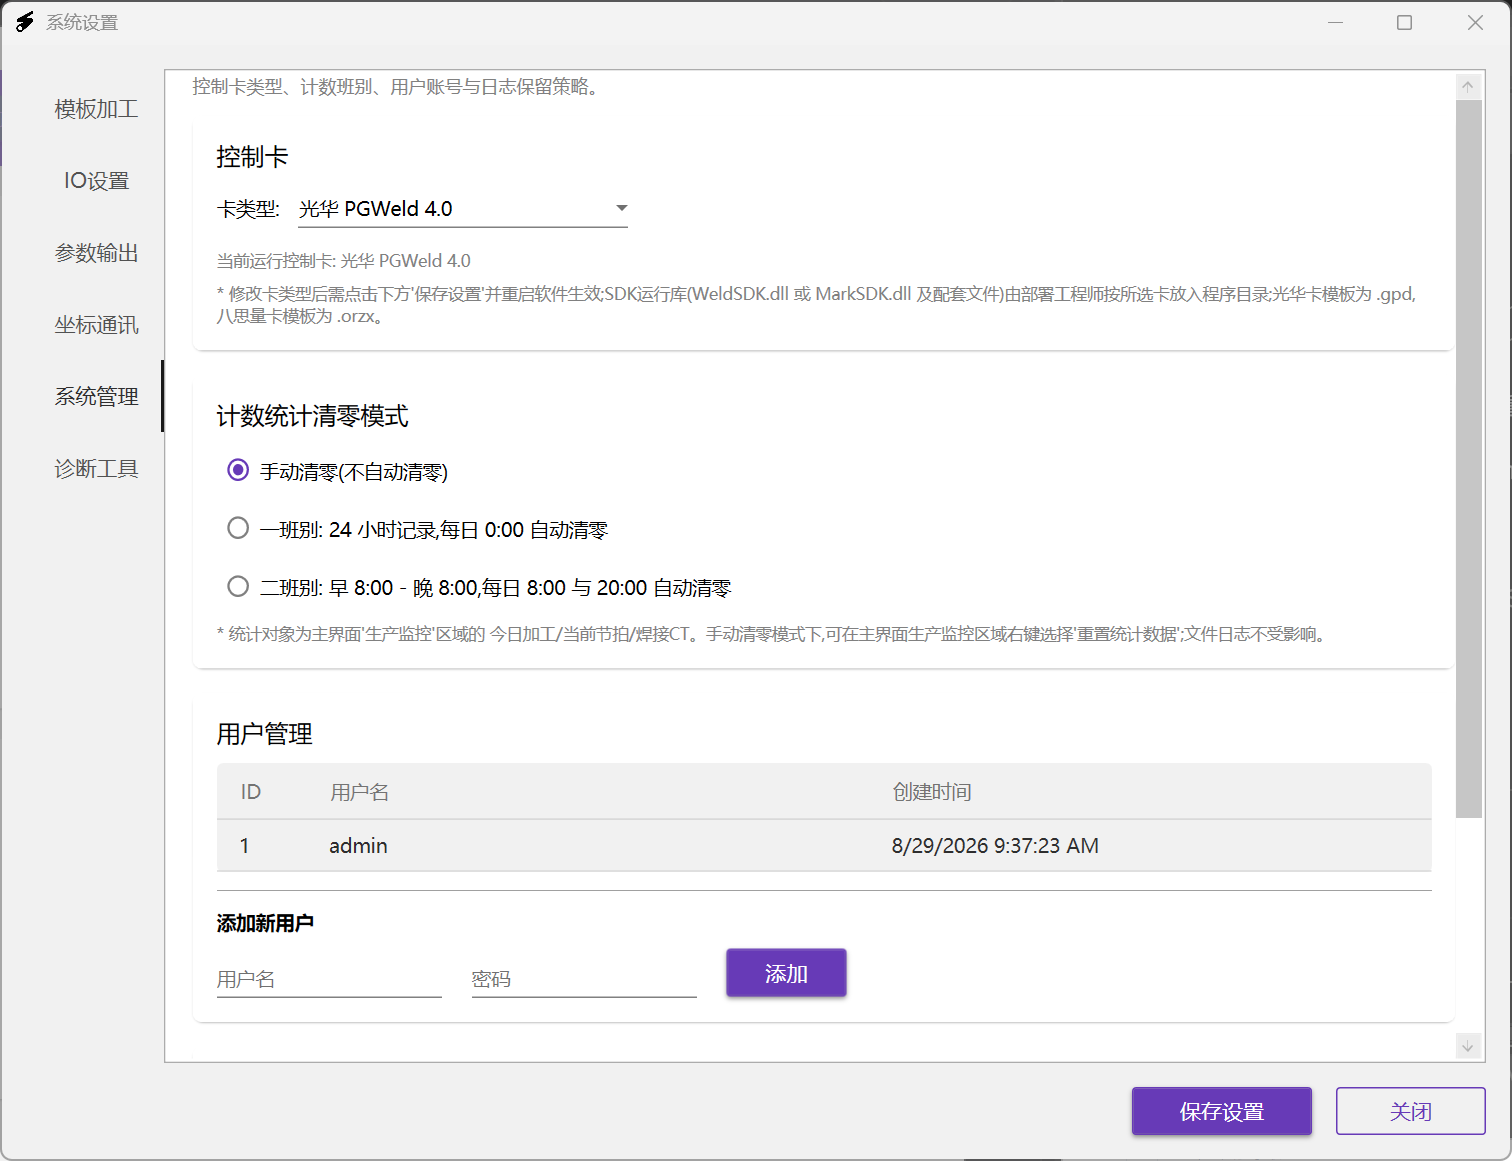
今日加工数、当前节拍、焊接 CT、焊接速度与功率实时刷新;支持手动清零、一班别(每日 0:00)与二班别(8:00 / 20:00)自动清零。
监测冷水机、激光器报警输入,报警时输出脉冲信号;状态栏五路彩色指示灯实时汇总各链路连接与报警状态,异常一眼可见。
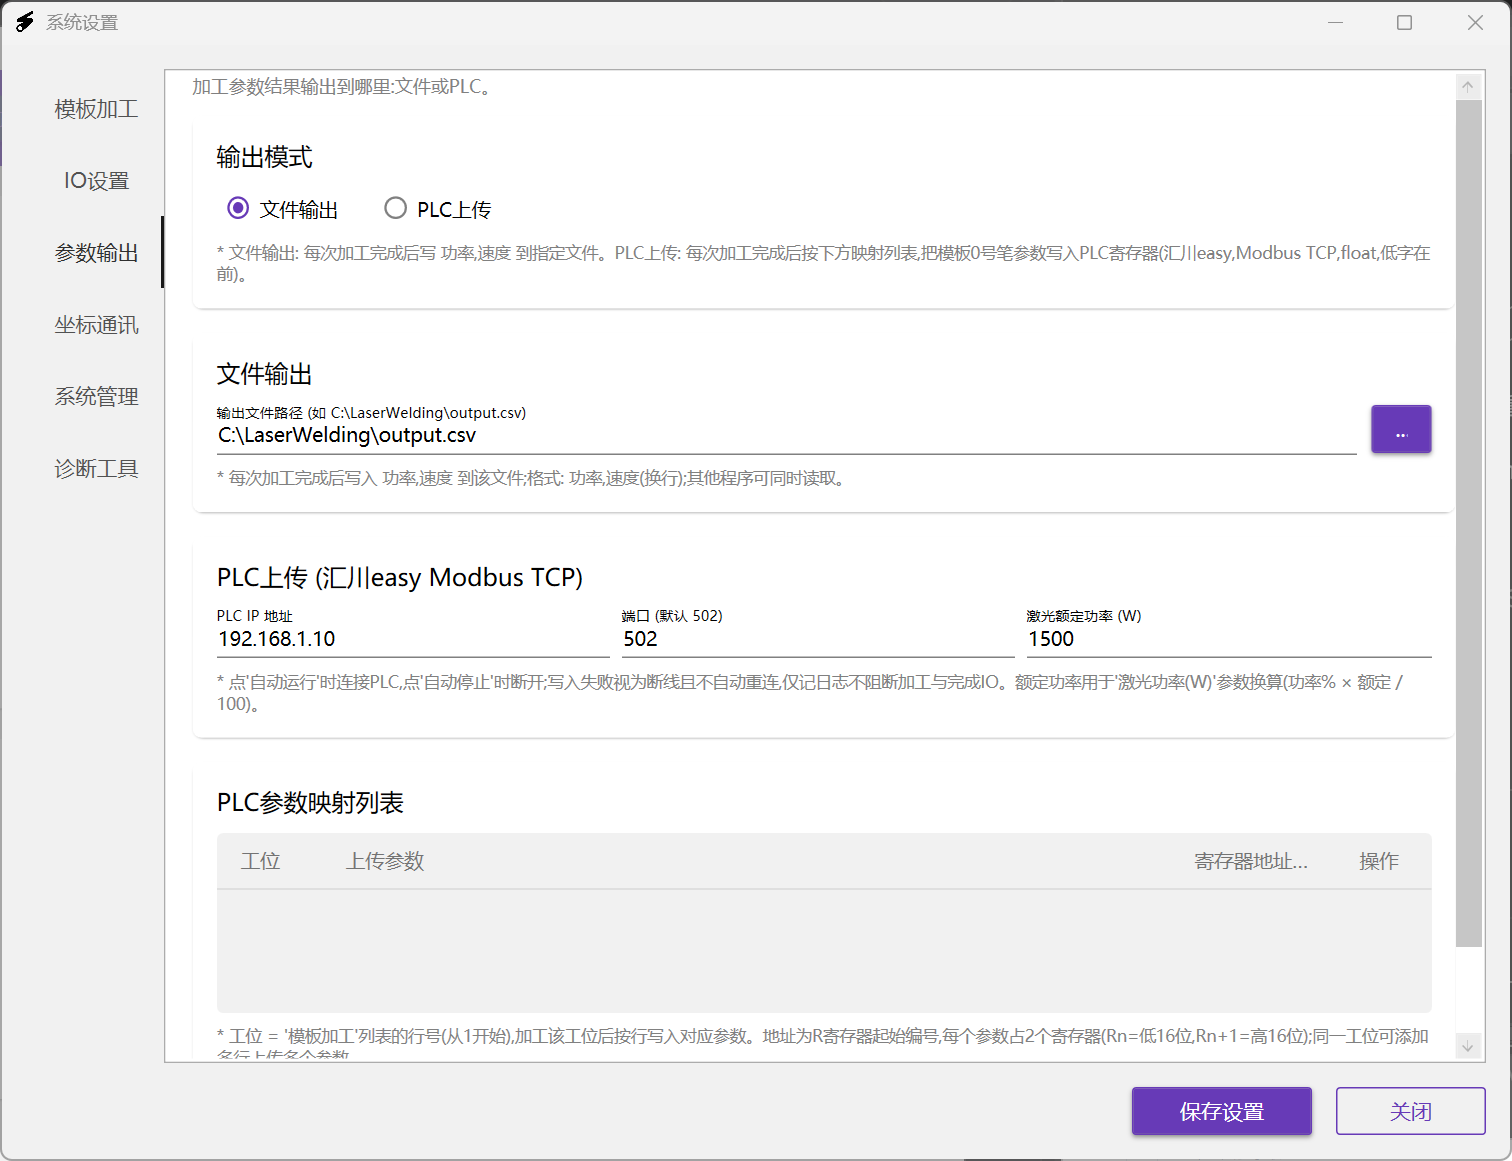
每次加工完成后将功率、速度输出到文件或按映射表写入 PLC 寄存器,供产线侧采集,质量异常时可以回查当时工艺参数。
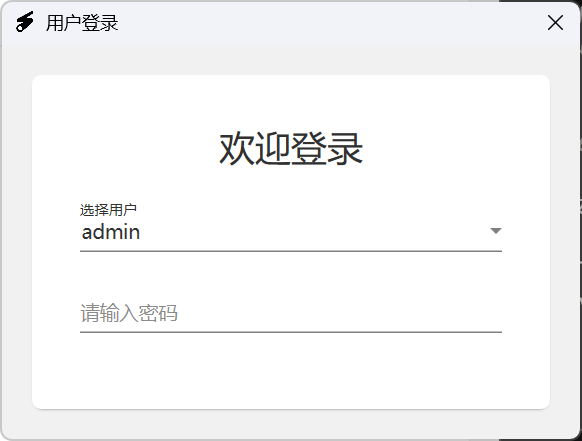
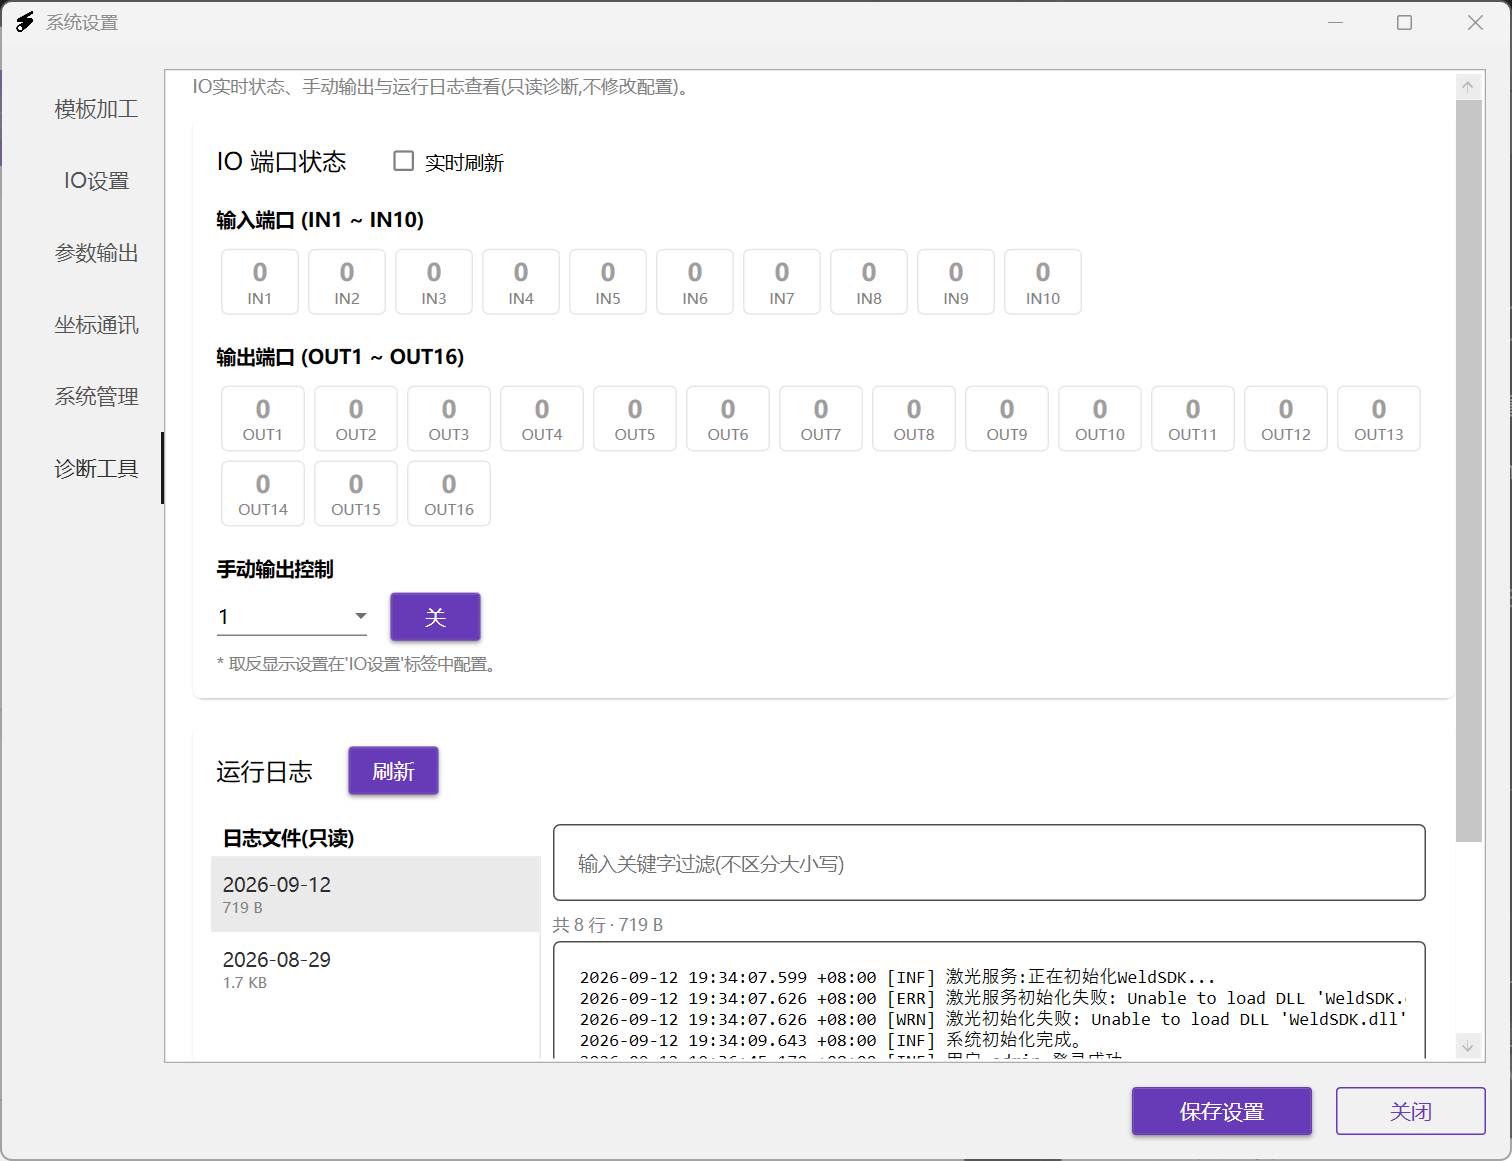
本地用户登录后才开放设置与统计重置;运行日志按天分文件存储,支持按日期浏览与关键字过滤,超期自动清理。
INTERFACE
从启动到进入生产,操作员只需三步:启动自动初始化、登录、点击「自动开启」。
SETTINGS
全部配置集中在一个设置窗口的六个标签页,切换启动方式时相关配置自动显示 / 隐藏,参数保留、随时可切回。
GUIDE
日常生产只需四步(第 1~4 步);第 5~7 步为首次部署或换型时的操作。
TECHNOLOGY
软件按 MVVM 分层组织,激光控制卡通过接口抽象适配两款主流硬件(模板 .gpd / .orzx 双格式),SDK 运行库按所选卡按需加载; 工程细节上做了单实例互斥、全局异常捕获、设备离线降级、IO 端口诊断等设计,保证产线环境长期无人值守运行的稳定性。